PET 瓶坯(管坯)· 湖北武汉
同一个客户买了三次,从 1 台到 75 台
改造前 vs 改造后
这家厂做 PET 瓶坯,高温料、要烘料,出料速度快。75 台注塑机现已全线装机,下面是这家的实际口径。
| 维度 | 改造前 | 改造后 |
|---|---|---|
| 工艺顺序 | 色粉与 PET 先拌 → 进烘箱烘 → 吸料机吸到料斗 | 只烘 PET 原料 → 烘好的料进搅拌仓 → 色粉在仓内混合后直接生产 |
| 烘料后颜色 | 烘过之后颜色变浅 | 色粉不过烘箱,不存在这个环节 |
| 吸料环节 | 吸料时色粉飞散到车间,颜色一批比一批淡 | 混好即进料筒,中间没有吸料飞粉 |
| 拌色岗位 | 专人盯岗,还要防拌错、防来不及 | 一次设定后无人干预 |
| 拌料工 | 12 人 | 3 人(早班 2 人、晚班 1 人) |
| 产品报废率 | 最高时达 21% | 基本不报废 |
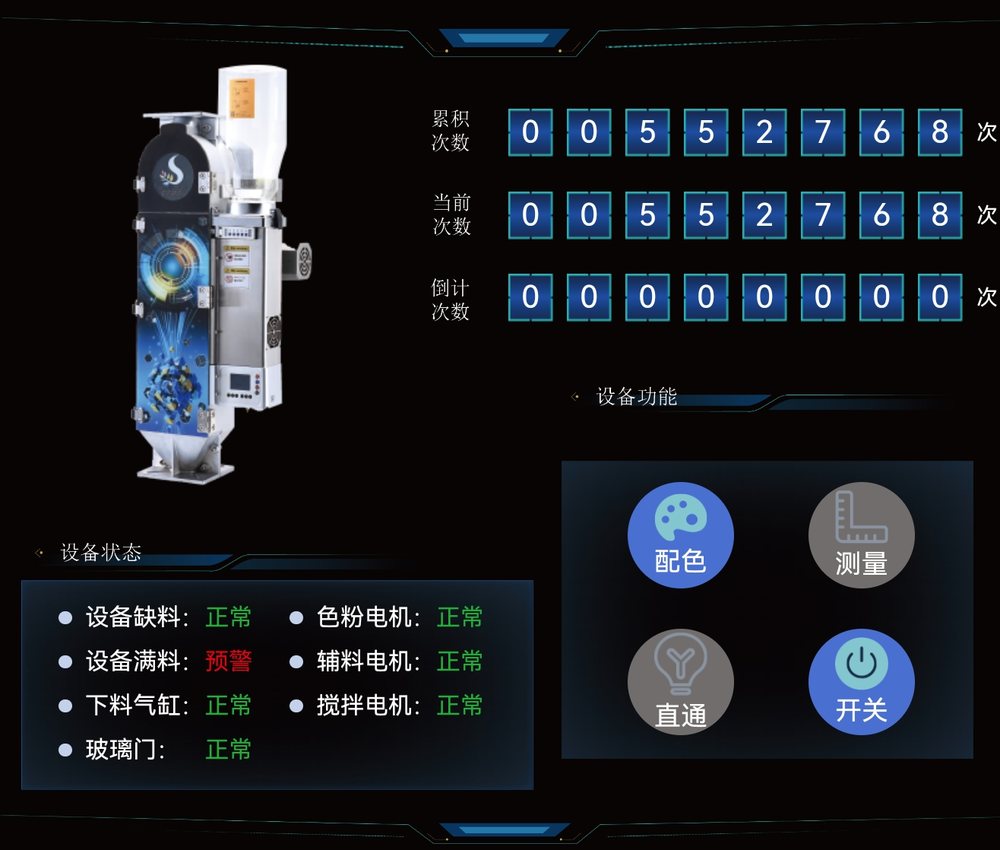
| 设备维护 | — | 首台累计 55 万仓,未更换过配件、未做过维护 |
| 项 | 仓数 | 折合 PET |
|---|---|---|
| 首台累计(2024-10 至今) | 55 万仓 | 约 1150 吨 |
| 平均每台每年 | 24 万仓 | 约 500 吨 |
| 全厂 75 台每年 | 约 1800 万仓 | 约 3.8 万吨 |
吨数是折算的,仓数才是硬数。仓数来自设备自己的搅拌计数。 折合吨数按一仓 PET 约 2.1 公斤计 —— 搅拌仓是容积式,一仓容积固定约 2.54 升, 装多重取决于料的堆积密度。PET 瓶级切片按 0.85 折算得到这个数, 料型、切片规格不同会有出入,所以吨数当量级参考看,别当精确值用。
报废率这一项的口径。21% 是这家厂改造前最高的时候,不是常态均值; 改造后客户的说法是「基本不报废」。我们不把这一项折成百分比降幅对外讲 —— 报废率跟模具、料、工艺窗口都相关,不是单靠拌色一个环节决定的。
这件事是怎么发生的
这家厂做 PET 瓶坯,出料快,一天的量很大。拌料工十几个人,每天忙到脚不沾地 —— 这个岗位强度大、要求又高,拌错一次整批料就废了,来不及拌又要等机器。工人干不长,离职率一直压不下来。
但最头疼的不是人,是颜色。PET 是高温料,要烘。他们原来的做法是:色粉和 PET 先拌好,一起送进烘箱烘,烘完再用吸料机吸到注塑机料斗上去生产。问题出在两个地方 —— 烘过之后颜色会变浅;吸料的时候色粉被气流带走,飘到车间空气里,料里的色粉少了,产品颜色就一批比一批淡。报废率最高的时候到过 21%。
2024 年 10 月 15 日,他们抱着试一试的心态买了第一台。客户当时的想法很直接:痛点太突出,实在没办法了,先买一台看看能不能解决,顺便看看这家的售后和机器稳不稳。
我们的工程师上门调试,一看现场就把工艺顺序改了:不再先拌色,而是只烘 PET 原料;烘好的料进我们的搅拌仓,色粉配送系统这时候才把色粉送进仓里,和烘好的 PET 在仓内混合,混完直接进料筒生产。色粉从头到尾不经过烘箱、不经过吸料机 —— 烘料变浅和吸料飞粉这两个问题,是从工艺流程上没有了,不是靠调参数压下去的。
再加上机器一次设定后就不用人管,配色稳定、运行稳定,拌料这个岗位不需要再堆人了。
2025 年 3 月,客户追加 21 台。2025 年 6 月,全厂 75 台注塑机全面上线。三次采购,就是这么来的 —— 第一次是试,后面两次是算过账的。
服务这边,我们给每个客户建一个微信群,董事长、总工、售后负责人、工程师都在群里,客户有问题基本是秒回。需要上门的时候,从浙江动车出发,12 个小时到厂。设备本身基本不用保养,几乎没有需要定期更换的消耗件 —— 2024 年 10 月装的那台,到现在搅了 55 万仓,一个配件都没换过。
实在是没办法了,就想买一台试试,看看能不能解决,也看看你们的售后和机器稳不稳。
以前色粉跟料一起烘,烘完颜色就浅了;吸料的时候粉又飞掉一部分,产品颜色一批比一批淡。现在只烘原料,色粉在仓里混,这个问题从根上就没有了。
设定好就不用管了。原来十几个拌料工天天忙不过来,还怕拌错,现在早班两个、晚班一个。
2024 年 10 月装的那台,到现在搅了五十五万仓,没换过一个配件。群里问一句就有人答,要上门最快十二个小时就到厂。
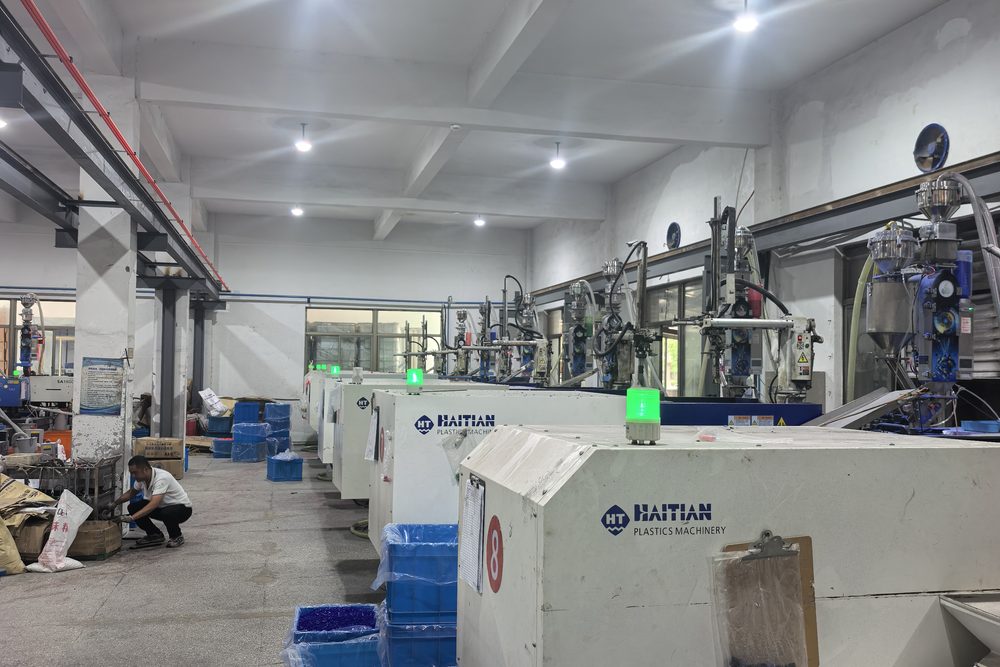
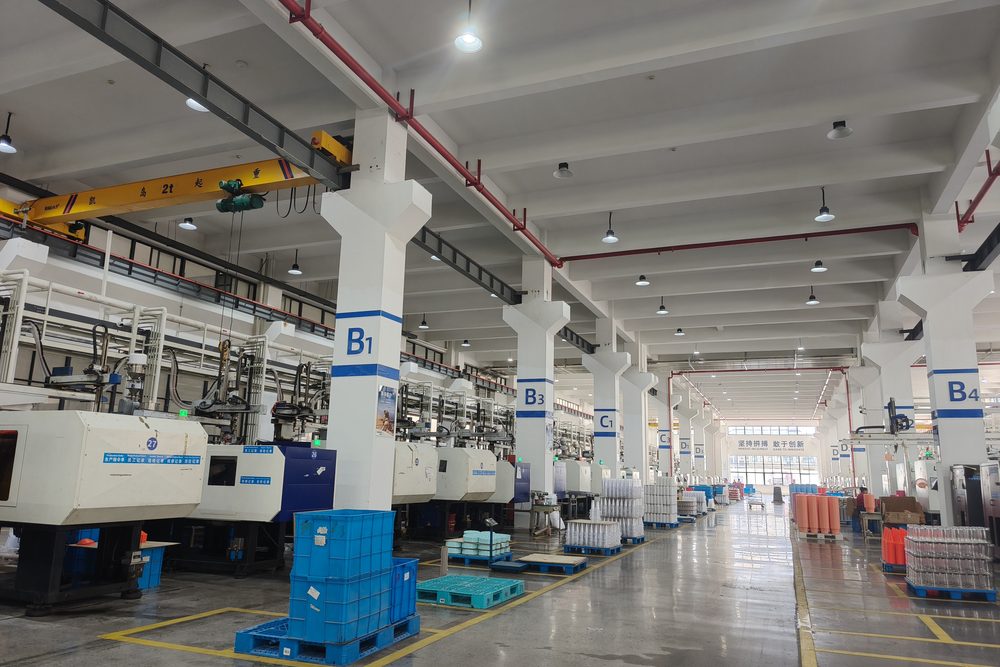
现场实拍
以下为客户车间实拍。按客户要求,照片只拍设备与工位,不拍厂名、厂牌和可识别厂区的标志物。
这个案例适合谁参考
工况接近,可以直接参考
- 做 PET 瓶坯、管坯,高温料需要烘料的工厂
- 现在是「先拌色、再烘料、再吸料」这个流程的
- 产品颜色一批比一批淡,查不出原因的
- 出料快、拌料工堆了十几个还忙不过来的
- 在浙江以外,担心跨地区售后跟不上的工厂
- 准备先上一台试,跑顺了再铺开的客户
别拿别人的数字当自己的预期。报废率、用人、搅拌量这些数都跟产品结构、 料型、班次和原来的工艺安排强相关。这家厂省下来的,一大半来自工艺顺序改对了 —— 前提是它本来就要烘料。你的料不烘,这一条就用不上。 要算你自己的账,把你的机台数、班次、料种告给我们,或者直接寄料打样。
想知道这台机器在你的料上怎么跑?
别人的案例是参考,你自己料上的数据才是依据。 把你的料寄来做一次打样,这一步不收费。
打样需要你提供料种、色粉型号和添加比例,结果一般 3 个工作日内给。